Kışın Fiber Lazer Kullanımı: Soğutma ve Yoğuşma Kontrolü
ROBART LAZER · ÜRETİM REHBERİ Kışın Fiber Lazer Kullanımı: Soğutma ve Yoğuşma Kontrolü Soğuk atölyede fiber lazer çalıştırırken yalnız donma riskini düşünmek yeterli değildir. Soğutma devresi, ortam sıcaklığı ve yoğuşma koşulları birlikte yönetilmelidir. Soğuk bekleyen makineyi neden değerlendirmelisiniz? Gece kapatılan ve soğuk ortamda kalan bir sistemin yeniden çalıştırma koşulları, gün boyunca sıcaklığı kararlı kalan atölyeden […]
Fiber Metal Kesim Lazeri: Temel Bileşenler ve Üretim Akışı
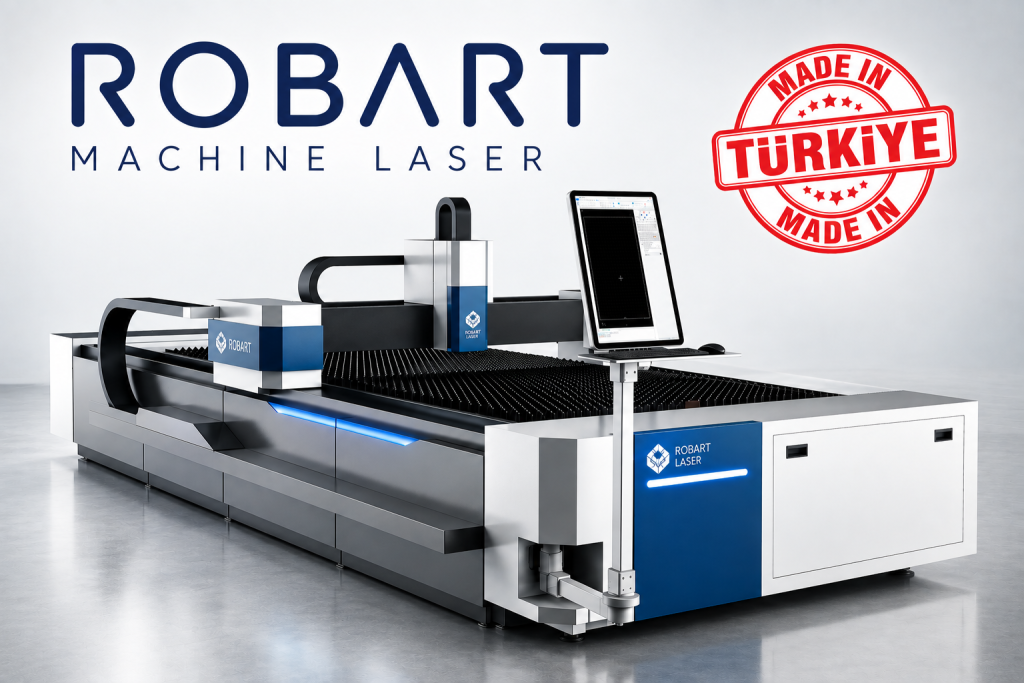
ROBART LAZER · ÜRETİM REHBERİ Fiber Metal Kesim Lazeri: Temel Bileşenler ve Üretim Akışı Fiber metal kesim lazeri; lazer kaynağı, kesim kafası, hareket sistemi ve yardımcı donanımların birlikte çalıştığı bir üretim sistemidir. Yatırımı yalnız kaynak gücüne indirgemeden inceleyin. Makineyi Bir Bütün Olarak Karşılaştırın Lazer kaynağı ışını üretir; uygun optik ve kesim kafası ışını iş parçasındaki […]
Fiber Lazer Kesim Kafası: Optik, Nozul ve Takip Sistemi
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazer Kesim Kafası: Optik, Nozul ve Takip Sistemi Kesim kafası yalnız ışının çıktığı bir uç değildir. Optik, gaz akışı, yükseklik takibi ve koruyucu sarflar birlikte çalışır; kafa seçimi lazer gücüyle ve uygulamayla uyumlu olmalıdır. Kesim Kafasında Hangi İşlevler Birleşir? Işının odaklanması, yardımcı gazın kesim bölgesine yönelmesi ve levhaya göre […]
Sac Metal Kesim Hattı Nasıl Planlanır? Makineden Parça Akışına
ROBART LAZER · ÜRETİM REHBERİ Sac Metal Kesim Hattı Nasıl Planlanır? Makineden Parça Akışına Bir fiber lazerin üretim katkısı, levhanın girişinden uygun parçanın çıkışına kadar oluşur. Yerleşim, malzeme taşıma ve sonraki operasyonlar aynı plan üzerinde ele alınmalıdır. Darboğazı Kesim Alanının Dışında da Arayın Makine hızlı çalışsa bile levha hazırlığı veya parça ayırma yetişmiyorsa hat kapasitesi […]
2000 W Fiber Lazer Kesim Kalınlığı Nasıl Değerlendirilir?
ROBART LAZER · ÜRETİM REHBERİ 2000 W Fiber Lazer Kesim Kalınlığı Nasıl Değerlendirilir? 2000 W güçte bir fiber lazer için tek ve koşulsuz kesim kalınlığı söylemek doğru değildir. Malzeme, gaz, optik ve kabul edilen kenar kalitesi kapasite değerlendirmesinde birlikte yer almalıdır. Maksimum Kalınlık ile Günlük İş Aralığını Ayırın Bir sistemin belirli bir malzemeyi ayırabilmesi, aynı […]
Fiber Lazer Vardiya Başlangıcı: Güvenli Kontrol Listesi
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazer Vardiya Başlangıcı: Güvenli Kontrol Listesi Vardiya başlangıcı, yalnız makinenin açma düğmesine basmak değildir. İş emri, alan düzeni, yardımcı sistemler ve güvenlik kontrolleri üretime geçmeden birlikte gözden geçirilmelidir. Başlangıç Listesini Makine Talimatına Dayandırın Farklı makinelerin başlatma sırası ve kontrol adımları değişebilir. İnternetten alınan tek bir açılış sırasını bütün sistemlerde […]
Fiber Lazer Z Ekseni ve Parça Kalkması: Çarpışma Bildirimi
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazer Z Ekseni ve Parça Kalkması: Çarpışma Bildirimi Fiber lazer Z ekseni, kesim kafasının sac yüzeyine göre konumlandırılmasında görev alır. Parça kalkması veya çarpışma belirtisi, yalnız yükseklik ayarıyla açıklanmamalıdır. Belirtinin Nerede Oluştuğunu Kaydedin Belirli bir iç konturda, ince parçada veya levhanın aynı bölgesinde tekrar eden durumu program ve yerleşimle […]
Lazer Kesim Sorunlarını Sınıflandırma: Ölçü, Kenar ve Duruş
ROBART LAZER · ÜRETİM REHBERİ Lazer Kesim Sorunlarını Sınıflandırma: Ölçü, Kenar ve Duruş Lazer kesim sorunlarını sınıflandırma, servis ve üretim ekiplerinin aynı belirtiyi aynı dille konuşmasını sağlar. Ölçü hatası, kenar sorunu ve makine duruşu ayrı kayıtlarla ele alınmalıdır. Belirtiyi Somut ve Ölçülebilir Yazın “Makine iyi kesmiyor” yerine hangi parçada ne görüldüğünü belirtin. Ölçü farkı, eksik […]