Fiber Lazer Kesim Kalitesini Etkileyen 5 Temel Değişken
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazer Kesim Kalitesini Etkileyen 5 Temel Değişken Çapak, pürüzlü kenar veya eksik kesim tek bir ayarın sonucu olmayabilir. Malzeme, odak, yardımcı gaz, kesim hızı ve sarf durumu birlikte incelendiğinde düzenli bir teşhis yapılabilir. Parametreleri Birbirinden Bağımsız Düşünmeyin Aynı güçte iki makine farklı malzeme partilerinde veya farklı sarf durumunda aynı […]
CO₂ Lazer ve Fiber Lazer: Malzemeye Göre Doğru Seçim
ROBART LAZER · ÜRETİM REHBERİ CO₂ Lazer ve Fiber Lazer: Malzemeye Göre Doğru Seçim Fiber lazer ile CO₂ lazer arasındaki seçim, yalnız güç değerlerini karşılaştırarak yapılamaz. Üretilecek malzeme ve işlem türü, uygun lazer kaynağını ve makine düzenini belirler. Metal Kesim ile Metal Dışı Kesimi Ayırın Robart ürün gruplarında fiber sistemler metal levha ve boru-profil kesimi […]
Fiber Lazer Güvenliği: Kabin, Erişim ve Duman Tahliyesi
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazer Güvenliği: Kabin, Erişim ve Duman Tahliyesi Endüstriyel fiber lazerde güvenlik, yalnız gözlük kullanımıyla sağlanmaz. Işına erişimin önlenmesi, çalışma alanının düzenlenmesi ve prosesin oluşturduğu dumanın yönetimi birlikte ele alınmalıdır. Görünmeyen Işını Görünür Bir İşaretle Karıştırmayın İşleme lazeri, gözle görülen kesim ışığından veya hizalama işaretinden farklı olabilir. Doğrudan ışın kadar […]
1000 W Fiber Lazer Kesim Parametreleri Nasıl Belirlenir?
ROBART LAZER · ÜRETİM REHBERİ 1000 W Fiber Lazer Kesim Parametreleri Nasıl Belirlenir? 1000 W lazer gücü, tek başına uygulanacak hız, odak veya gaz basıncını belirlemez. Güvenilir parametre çalışması, makineye uygun başlangıç programı ve kontrollü numune denemesi gerektirir. Evrensel Parametre Tablosu Beklemeyin Aynı güçteki sistemlerde lazer kaynağı, kesim kafası, nozul, gaz hattı ve hareket düzeni […]
Fiber Lazerde Fireyi Azaltmak: Levha Yerleşimi ve Parça Akışı
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazerde Fireyi Azaltmak: Levha Yerleşimi ve Parça Akışı Fireyi azaltmak, parçaları levhaya olabildiğince sık yerleştirmekten daha kapsamlıdır. Kesim kararlılığı, parçanın ayrılması ve kalan levhanın yeniden kullanımı birlikte planlanmalıdır. Yerleşimi Yalnız Doluluk Oranıyla Ölçmeyin Yüksek levha doluluğu ilk bakışta ekonomik görünebilir. Ancak çok dar aralıklar, ısı birikimi, parça devrilmesi veya […]
Fiber Lazerde Yansıma Riski ve Çalışma Alanı Düzeni
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazerde Yansıma Riski ve Çalışma Alanı Düzeni Metal yüzeylerden oluşabilecek yansımalar, lazer güvenliğinin temel konularındandır. Alan planı; operatörü, yakındaki çalışanları ve gözlem noktalarını birlikte kapsamalıdır. Sadece Kesim Noktasına Odaklanmayın Lazer ışını doğrudan görülemese de tehlike bulunabilir. Metal yüzeylerden gelen yansımalar farklı yönlere ulaşabilir; kısa süre bakmak veya uzakta durmak […]
Fiber Lazer Kesim Kafası: Optik, Nozul ve Takip Sistemi
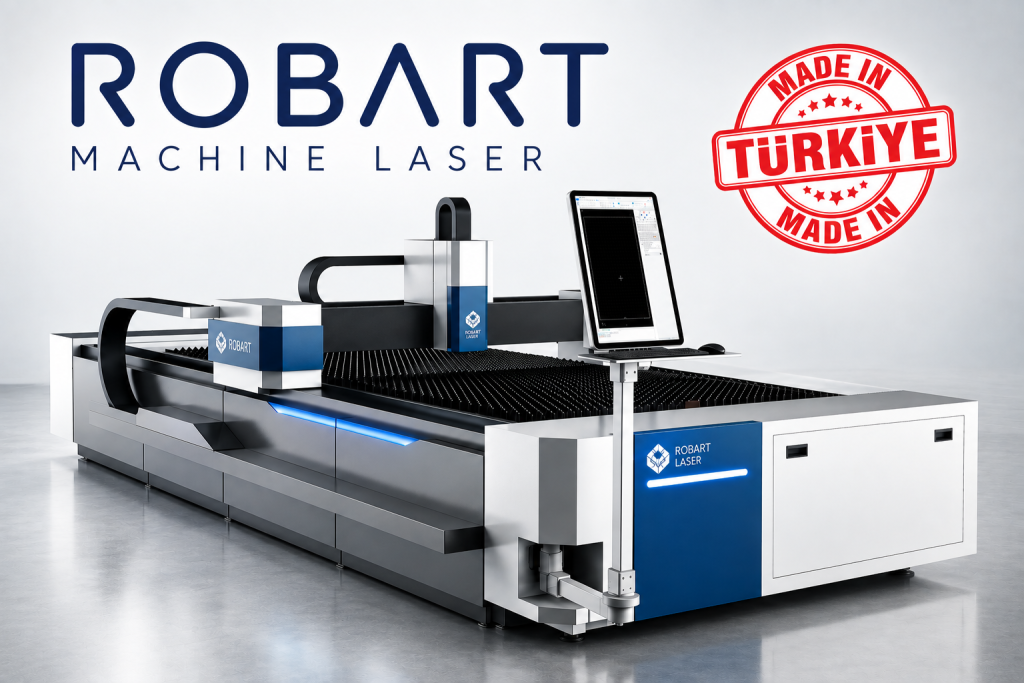
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazer Kesim Kafası: Optik, Nozul ve Takip Sistemi Kesim kafası yalnız ışının çıktığı bir uç değildir. Optik, gaz akışı, yükseklik takibi ve koruyucu sarflar birlikte çalışır; kafa seçimi lazer gücüyle ve uygulamayla uyumlu olmalıdır. Kesim Kafasında Hangi İşlevler Birleşir? Işının odaklanması, yardımcı gazın kesim bölgesine yönelmesi ve levhaya göre […]
Vardiyalı Fiber Lazer Üretiminde Bakım ve Devir Kaydı
ROBART LAZER · ÜRETİM REHBERİ Vardiyalı Fiber Lazer Üretiminde Bakım ve Devir Kaydı Aynı makineyi farklı operatörlerin kullanması, bakım ve ayar bilgisinin aktarılmasını önemli hale getirir. Kısa ama düzenli bir vardiya kaydı, üretim devamlılığını destekler. Operatör Değişirken Bilgi Kaybolmasın Bir vardiyada yapılan sarf değişimi veya geçici program düzeltmesi sonraki operatöre aktarılmadığında aynı sorun tekrar araştırılabilir. […]
Fiber Lazer Fiyatı Karşılaştırma: Teklifte Olması Gerekenler
ROBART LAZER · ÜRETİM REHBERİ Fiber Lazer Fiyatı Karşılaştırma: Teklifte Olması Gerekenler İki fiber lazer teklifini karşılaştırırken yalnız son fiyat satırını okumayın. Donanım, uygulama kapsamı ve teslim hizmetleri aynı değilse fiyat farkının anlamı da değişir. Önce Aynı Üretim İhtiyacını Tarif Edin Bir teklif açık tek tabla, diğeri kapalı kabin ve değişen tabla içeriyorsa fiyatlar doğrudan […]
Basınçlı Havayla Lazer Kesim: Altyapı ve Kalite Kontrolü
ROBART LAZER · ÜRETİM REHBERİ Basınçlı Havayla Lazer Kesim: Altyapı ve Kalite Kontrolü Basınçlı hava bazı metal kesim uygulamalarında değerlendirilebilir. Uygunluk, yalnız kompresörün basıncına değil hava kalitesi, debi kararlılığı ve parçanın kenar beklentisine bağlıdır. Atölye Hattını Doğrudan Yeterli Saymayın Lazer kesim için gereken hava koşulları, diğer pnömatik ekipmanların ihtiyacından farklı olabilir. Nem, yağ ve parçacık […]